Idagdag: NYaqian Road No128 Yaqian Town Xiaoshan Hangzhou Zhe Jiang China.
Tel: 0086-0571-82602080
Fax: 0086-0571- 82758132
E-mail: [email protected]
Dumating ang isang batch ng polyester FDY sa iyong bodega. Pagsapit ng tanghalian, tatlong beses na huminto ang warping machine na may sira ang mga dulo. Makalipas ang isang linggo, ang parehong batch ay gumagawa ng isang niniting na may malabong pahalang na mga guhit pagkatapos ng pagtitina. Ang mga cone ay mukhang magkapareho sa labas, ngunit ang tela ay nagsasabi ng ibang kuwento. Sa halos lahat ng kaso ng pagkabigo sa produksyon na nauugnay sa FDY, ang pangunahing dahilan ay hindi isang dramatikong depekto kundi isang masusukat na drift sa isa sa anim na parameter: tenacity at elongation consistency, denier uniformity, dye uptake, fuzz level, shrinkage, o oil finish pick-up. Pangalanan ang parameter, sukatin ito ayon sa isang detalye, at ang solusyon ay magiging isang prosesong desisyon sa halip na isang laro ng paghula.
Ang FDY, o ganap na iginuhit na sinulid, ay ginawa sa pamamagitan ng pagtunaw ng pag-ikot, pagguhit, at pag-init ng polyester sa isang tuluy-tuloy na operasyon. Ang draw zone ay nakatuon sa mga molecular chain; inaayos ng setting ng init ang oryentasyong iyon. Dahil ang istraktura ay naka-lock sa yugto ng produksyon, ang maliliit na paglihis sa temperatura ng pagkatunaw, bilis ng pagguhit ng roll, pawiin ang daloy ng hangin, o pag-igting ng paikot-ikot na direktang lalabas sa sinulid na umaabot sa iyong planta.
Ang unang hakbang sa pag-diagnose ng isang depekto ay ang pag-alam kung aling pamilya ng sinulid ang aktwal mong nagtatrabaho. Ang FDY ay ganap na iginuhit at dimensional na matatag; Ang POY ay partially oriented at kailangan pa rin ng drawing o texturing sa buyer's mill. Binabago ng pagkakaibang iyon ang buong pattern ng kabiguan. Nagsisimula ang mga problema ng isang texturizer sa pag-iimbak at pagtanda ng POY, habang ang mga problema ng isang weaver ay nagsisimula sa pagkakapareho ng pagguhit ng FDY. Kung ang iyong proseso ay nagsisimula sa bahagyang nakatuon na materyal, ang serye ng polyester POY ang order mo ay dapat magkaroon ng pare-parehong lagkit at crystallinity, dahil tinutukoy ng dalawang value na iyon ang lahat sa ibaba ng agos.
 China Wholesale Polyester POY Yarns Manufacturers, Suppliers Ang Zhejiang Hengyuan Chemical Fiber Group Co., Ltd ay mga tagagawa ng polyester POY Yarns ng China at mga supplier ng polyester POY Yarn, alok ng pabrika... Tingnan ang Produkto →
Ang teknikal na ugnayan sa pagitan ng istraktura ng polimer at pag-uugali ng sinulid ay mahusay na dokumentado; PET pinagsama-samang istraktura at ang impluwensya nito sa polyester na ganap na iginuhit na mga katangian ng sinulid ay nagpapaliwanag kung paano naisasalin ang mga pagkakaiba ng crystallinity sa mekanikal na pagkakaiba-iba. Ang isang mill na nauunawaan ang koneksyon na ito ay hindi tumatanggap ng isang depekto sa halaga ng mukha. Itinatanong nito kung aling yugto ng produksyon ang naging sanhi ng drift.
Ang mga failure mode sa ibaba ay madalas na lumilitaw sa paghabi, warp knitting, at warping operations. Ang bawat isa ay may isang tiyak na sukat at isang tiyak na pag-aayos.
Ang unang sintomas ay ang pagkasira: nagtatapos ang snap sa ceramic guides, sa let-off zone, o sa high-speed winding. Ang karaniwang dahilan ay isang hindi pantay na ratio ng pagguhit sa linya ng sinulid. Kung ang isang posisyon ay gumuhit ng bahagyang mas mabilis o sa ibang temperatura kaysa sa mga kalapit na posisyon nito, ang resultang sinulid ay may magkahalong tenacity value sa loob ng parehong bobbin.
Ang karaniwang komersyal na FDY ay nag-aalok ng tenacity sa itaas ng 3.5 cN/dtex at elongation sa break sa 25–35% range. Ang mas mahalaga ay consistency. Kapag ang koepisyent ng variation para sa tenasidad sa loob ng isang batch ay umakyat nang higit sa humigit-kumulang 2.5%, magsisimulang lumitaw ang mga end break. Dapat sukatin ng mga mamimili ang maraming cone bawat batch at ihambing ang spread, hindi lang ang average; ang testing protocol at mga katanggap-tanggap na limitasyon ay inilarawan sa tenacity at elongation quality-control guide para sa polyester FDY yarns .
Ang mga pahalang na guhit pagkatapos ng pagtitina ay ang klasikong depekto sa FDY. Ang sinulid ay hindi sumipsip ng kulay nang hindi maganda; ang mga filament nito ay iginuhit sa iba't ibang temperatura o pinapatay sa iba't ibang mga rate, na nag-iiwan ng mga bahagi ng batch na may iba't ibang crystallinity. Ang pangulay pagkatapos ay ginagawang nakikita ang pagkakaibang iyon.
Ang praktikal na pag-aayos ay ang mangunot ng isang maliit na tubo at tinain ang isang pre-production sample kasama ng isang reference shade. Kung ang drift ay lumampas sa kalahating hakbang sa gray na sukat sa pagitan ng mga cone mula sa parehong lote, ang pagkakapareho ng heat-setting sa supplier ay hindi sapat.
Kapag nagbabago ang denier, nagbabago ang bigat ng tela sa kabuuan ng isang roll at lumilitaw na hindi pare-pareho ang ningning. Ang pangunahing sanhi ay karaniwang nasa sistema ng paghahatid ng natutunaw: isang pagod na spin pump, isang bahagyang na-block na filter, o pagbabagu-bago ng presyon sa linya ng pagkatunaw. Ang mga fault na ito ay lumilikha ng makapal at manipis na mga lugar sa mga filament na kalaunan ay hindi nakikita hanggang sa matimbang o mahawakan ang tela.
Ang isang papasok na tseke ay simple: gupitin ang isang tumpak na 100-metro na haba mula sa ilang mga cone, timbangin ang bawat sample sa isang katumpakan na sukat, at ihambing ang nakalkulang denier sa pagpapaubaya ng supplier. Ang mga seryosong supplier ay mayroong denier sa loob ng ±1.5% ng nominal.
Ang mga sirang filament ay lumilitaw bilang buhok sa ibabaw ng tela, lint sa ibabaw ng makina, o maliliit na loop na sumabit sa mga gabay. Ang sanhi ay maaaring mga polymer gel sa natutunaw, isang scratched spinneret, sobrang lakas na pawi ng hangin, o abrasyon laban sa isang magaspang na contact surface.
Ang mabilis na in-house na pagsubok ay ang cut-and-look method: gumuhit ng isang nakapirming haba ng sinulid sa pamamagitan ng isang maliit na nakasasakit na banig, pagkatapos ay siyasatin ito sa isang madilim na background para sa magkahiwalay na mga filament at nakausli na mga dulo. Kung ang sinulid ay nagpapakita ng higit sa ilang sirang filament bawat metro nang regular, ang linya ay nangangailangan ng pagpapanatili o ang mga kondisyon ng pag-ikot ng supplier ay nangangailangan ng pagsusuri.
Karaniwang ibinebenta ang FDY na may tinukoy na halaga ng pag-urong ng dry heat, karaniwang 5–8% sa 180°C para sa mga karaniwang grado. Kung ang pag-urong ay nag-iiba sa loob ng isang batch, ang mga natapos na tela ay puckers, mga gilid na kulot, at ang mga damit ay nagbabago ng hugis pagkatapos ng unang paglaba.
Ang pagsuri sa pag-urong ay tumatagal ng isang hapon: maglagay ng sample sa isang laboratoryo na oven sa 180°C, sukatin ang pagbabago ng haba, at ihambing ito sa spec ng supplier. Pagkatapos ay kumpirmahin na tumutugma ang spec sa mga batch na natatanggap mo sa paglipas ng panahon. Ang isang beses na pagsukat ay hindi nagpoprotekta sa iyo laban sa susunod na paghahatid.
Ang finish oil ay may isang trabaho: upang hayaan ang sinulid na dumaan sa mga gabay at karayom sa mataas na bilis nang walang pinsala sa friction. Ang masyadong maliit na langis ay nagdudulot ng pagsirit sa mga gabay, static build-up, at filament fraying. Ang sobrang langis ay nagiging mamantika sa tela at lumilikha ng mga depekto sa pagtitina at pag-print. Ang tamang hanay ng pick-up para sa karamihan ng FDY ay 0.5–1.5% ayon sa timbang.
Ito ay nagkakahalaga ng pagsuri sa mga kondisyon ng halaman bago sisihin ang sinulid. Kapag ang kahalumigmigan sa lugar ng pagpoproseso ay bumaba sa ibaba 55%, kahit na ang isang perpektong natapos na sinulid ay bubuo ng static at sloughs off ang pakete. Panatilihin ang 60–70% relative humidity sa winding at warping area at muling suriin bago magpalit ng mga supplier.
| Problema | Karaniwang sintomas | Pangunahing dahilan | Pag-iwas |
|---|---|---|---|
| Pagkakaiba-iba ng lakas | Tapusin ang mga break sa mga gabay at warping | Hindi pantay na ratio ng draw o temperatura ng draw | Subukan ang tenacity CV; kumpirmahin ang kontrol ng draw-zone sa supplier |
| Hindi pantay na pagkuha ng tina | Barré streaks pagkatapos ng pagtitina | Mga pagkakaiba sa crystallinity mula sa heat-setting drift | Pre-dye ng sample; i-verify ang heat-setting profile |
| Denier variation | Pag-anod ng bigat ng tela at pagbabago ng ningning | Spin pump wear, pagbara ng filter, pagbabagu-bago ng presyon ng matunaw | Timbangin ang mga haba ng hiwa sa buong batch; nangangailangan ng ±1.5% tolerance |
| Sirang filament / fuzz | Mabuhok na ibabaw, fly, filament loops | Mga polymer gel, pinsala sa spinneret, gabay sa abrasion | Magpatakbo ng cut-and-look test laban sa madilim na background |
| Mataas na pag-urong | Puckering at pagbabago hugis pagkatapos hugasan | Hindi sapat na setting ng init | Oven shrinkage test sa 180°C; tumugma sa mga detalye ng batch |
| Mga depekto sa pagtatapos ng langis | Static, sloughing, mamantika tela | Masyadong mababa o masyadong mataas ang oil pick-up | I-verify ang 0.5–1.5% pick-up; panatilihin ang kahalumigmigan sa 60-70% |
Ang isang maikling papasok na inspeksyon ay nagpoprotekta sa iskedyul ng produksyon at nagbibigay sa iyo ng dokumentadong ebidensya kung may lumitaw na hindi pagkakaunawaan. Ang buong gawain ay tumatagal ng ilang oras sa mga pangunahing kagamitan sa lab:
Kasama sa isang seryosong supplier ang sarili nitong ulat sa pagsubok sa bawat batch. Kinukumpirma ng iyong papasok na tseke ang ulat na iyon; hindi nito pinapalitan. Kung hindi makagawa ang supplier ng ganoong ulat, iyon ang unang senyales ng babala.
Karamihan sa mga depekto sa FDY ay maiiwasan sa yugto ng produksyon: ang katatagan ng temperatura ng pagtunaw, pagguhit ng bilis ng roll at pagkontrol sa temperatura, pag-alis ng profile ng hangin, pag-igting ng paikot-ikot, at paglalagay ng langis lahat ay tumutukoy sa huling sinulid. Kapag sinusuri mo ang isang tagagawa, tanungin kung gaano kadalas sinusuri ang mga temperatura ng draw, kung ang mga spin pack ay binago sa isang nakapirming iskedyul, at kung ang bawat bobbin ay dumadaan sa isang online denier monitor.
Ang isang vertically integrated na producer ay may structural advantage: polymer chips, spinning, drawing, at winding ay kinokontrol sa ilalim ng isang bubong, kaya ang kalidad ng data ay maaaring masubaybayan mula sa matunaw hanggang sa pakete. Isang halaman na nagpapatakbo ng mga nakalaang linya para dito serye ng polyester FDY maaaring idokumento ang draw ratio at heat-setting window na inilapat sa bawat lot, at ang laboratoryo na sumusubok sa FDY ay nagpapatunay din sa mga katabing linya ng POY at DTY.
 Tsina Wholesale Polyester FDY Yarns Manufacturers, Factory Bilang isang China polyester FDY Yarns manufacturers at polyester FDY factory, Zhejiang Hengyuan Chemical Fiber Group Co.,Ltd. magbigay ng pakyawan... Tingnan ang Produkto →
Ang pagpili ng tamang yarn family ay mahalaga gaya ng pagpili ng tamang supplier. Kung ang tela ay nangangailangan ng tigas, dimensional na katatagan, at isang malinis na ibabaw, ang FDY ang tamang panimulang punto. Kung ang application ay nangangailangan ng maramihan, kahabaan, at isang malambot na kamay, ang isang naka-texture na sinulid ay ang mas mahusay na tugma; ang serye ng polyester DTY dala na ang kulot at kahabaan na hindi kayang ibigay ng FDY. Ang bawat pamilya ay may sariling profile ng depekto, at ang isa sa pinakamabilis na paraan para mabawasan ang mga depekto ay ang pagtigil sa pag-asa sa isang pamilya na gagawa ng trabaho ng iba.
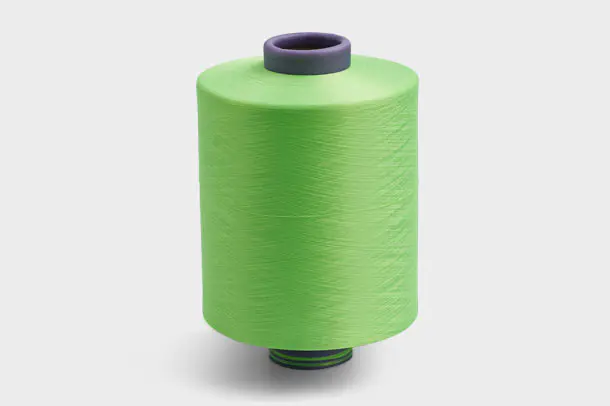 Wholesale Polyester DTY Yarns Suppliers, China DTY Company Ang Zhejiang Hengyuan Chemical Fiber Group Co., Ltd ay China polyester DTY yarns suppliers at polyester DTY company, makakahanap ka ng pakyawan p... Tingnan ang Produkto →
Kapag naghahambing ng mga alok, suriin ang background ng produksyon at kagamitan sa pagsubok ng supplier. Isang tagagawa na nag-publish ng teknikal na nilalaman tungkol sa pagpili ng FDY — halimbawa, gabay sa tumutugma sa isang grado ng FDY sa isang aplikasyon sa paghabi o pagniniting — ay mas malamang na sagutin ang isang teknikal na reklamo na may ebidensya sa halip na isang katwiran sa pagbebenta.
Ang mga pagkabigo sa sinulid ng FDY ay nagbabahagi ng isang pattern: ang isang nasusukat na parameter ay lumilipat sa labas ng detalye nito. Ang tenacity at elongation, denier, dye uptake, fuzz, shrinkage, at oil finish ay masusubok lahat sa loob ng ilang oras. Kapag natukoy ng pagsukat ang drift, ang solusyon ay magiging isang negosasyon sa pagitan ng mill at ng supplier sa paligid ng isang kongkretong numero, hindi isang pagtatalo tungkol sa kalidad. Panatilihin ang mga pagsubok na iyon sa iyong routine, at karamihan sa mga problema sa FDY ay malulutas bago sila makarating sa production floor.

Zhejiang Hengyuan Chemical Fiber Group Co.,Ltd. ay isang propesyonal China polyester filament yarns manufacturers at mga supplier ng sinulid na kulay polyester, Itinatag noong 2006, na matatagpuan sa YaQianTown Xiaoshan Hangzhou - Isa sa Sentro ng Polyester na sinulid Industry sa China.
Mga produkto
Impormasyon sa pakikipag-ugnayan
Copyright © Zhejiang Hengyuan Chemical Fiber Group Co.,Ltd. All rights reserved